English
 Español
 العربية
 Русский
 Português
 Deutsch
 日本語
 한국어
 Việt


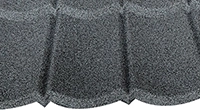


À l’intérieur d’une usine de tuiles de toiture en pierre revêtue : de la bobine d’acier à la palette emballée
À l’intérieur d’une usine de tuiles de toiture en pierre revêtue : de la bobine d’acier à la palette emballée
Les acheteurs demandent souvent si un fournisseur est une véritable usine ou un bureau de négoce disposant d’un catalogue. L’un des moyens les plus simples de le savoir est de bien comprendre la séquence de production pour pouvoir poser des questions précises à ce sujet. Cette visite guidée suit les tuiles métalliques revêtues de granulats de pierre à travers une usine typique de tuiles de toiture revêtues de granulats de pierre, depuis la bobine à l’arrivée jusqu’à la palette chargée dans un conteneur.
Réception des matières premières et préparation de l’acier
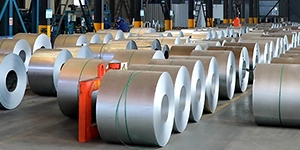
La production commence par la bobine d’acier revêtue. Le matériau entrant est contrôlé pour sa largeur, son épaisseur, la masse de revêtement et l’état de surface, et chaque bobine est enregistrée sous un numéro de lot. La traçabilité est ici essentielle : si un problème de couleur ou d’adhérence apparaît des semaines plus tard, c’est la référence de la bobine qui permet à l’usine d’isoler le lot concerné.
La bobine est nivelée et découpée à la dimension de flan requise par le profil. Les flans hors tolérance créent des problèmes plus tard au niveau du recouvrement, c’est pourquoi l’épaisseur et la planéité sont généralement mesurées à ce stade plutôt que seulement lors de l’inspection finale.
Pressage du profil de tuile
Les flans passent vers une presse équipée d’un moule spécifique au profil. L’étape de pressage forme les nervures, les gradins et les bords d’emboîtement qui donnent à la tuile sa forme et sa géométrie d’évacuation de l’eau. L’outillage est spécifique au profil, ce qui explique pourquoi le catalogue de formes disponibles d’une usine est un indicateur raisonnable du nombre de jeux de moules qu’elle détient réellement.
Après le pressage, la tuile passe par une étape de lavage et de prétraitement afin que le système de revêtement adhère au métal propre. Sauter ou raccourcir la préparation de surface est l’une des causes courantes d’une mauvaise adhérence ultérieure, c’est pourquoi cela figure tôt dans notre liste de contrôle de la qualité.

Application de la couche de base, des gravillons et durcissement
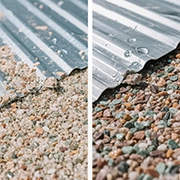
Un primaire et une couche de base acrylique sont appliqués sur la tuile formée. Des granulats de pierre sont ensuite répartis sur la surface alors que la couche de base est encore humide. Les granulats excédentaires sont récupérés et réintroduits, et la surface de la tuile est contrôlée pour vérifier l’uniformité de la couverture avant son entrée dans le four.
Le durcissement est un processus de temps et de température, et non une simple étape de séchage. Si la ligne fonctionne plus vite que ne le permet le système de revêtement, l’adhérence et la rétention des granulats en souffrent. Demander à un fournisseur la vitesse de ligne et la longueur du four est plus instructif que de lui demander s’il « dispose d’une ligne de production ». Le Article OEM/ODM explique comment les mélanges de couleurs sont modifiés sur la même ligne sans perturber le dossier d’approbation.
Durcissement au four, couche de finition et constance des couleurs
Après la cuisson principale, une couche de finition transparente ou pigmentée est appliquée et cuite à nouveau. La couleur est vérifiée par rapport à un échantillon de référence conservé sous un éclairage constant. De légères variations de teinte entre les lots sont normales pour une finition en granit minéral ; ce que les acheteurs doivent attendre, c’est une tolérance documentée et un échantillon de référence scellé pour chaque mélange approuvé.
Une usine qui conserve des échantillons de rétention à la fois pour les granulats bruts et pour la tuile finie est généralement plus facile avec laquelle travailler lors des commandes répétées, car les expéditions de la deuxième année peuvent être comparées aux enregistrements de la première année.
Inspection, emballage et préparation des conteneurs
Les tuiles finies sont inspectées pour leur précision dimensionnelle, la couverture de surface, l’état des bords et la position des trous de fixation. La méthode d’emballage importe plus qu’il n’y paraît : les tuiles sont généralement empilées dans des cartons ou sur des palettes avec des intercalaires pour protéger la surface granulée, et les dimensions des palettes déterminent le plan de chargement des conteneurs.
Dans la zone de préparation, les cartons sont marqués avec le profil, la couleur, la quantité et la référence du lot. Ce marquage est ce que l’inspecteur avant expédition utilise pour prélever les bons lots. Notre article sur la capacité de production et les délais de livraison montre comment ces étapes se traduisent en un calendrier de livraison.
Que demander lors d’une visite d’usine
· Quelles étapes sont réalisées en interne et lesquelles sont externalisées ?
· Combien de jeux de moules de profil sont conservés sur site ?
· Comment les lots de bobines et les lots de produits finis sont-ils liés ?
· Où sont conservés les échantillons de rétention, et pendant combien de temps ?
· Que fait la ligne de conditionnement pour protéger la surface des granulés ?
Un fournisseur capable de répondre à ces questions sans lire une brochure est généralement plus facile à auditer. Pour un cadre de vérification plus large, voir comment vérifier un fabricant de tuiles de toiture en acier revêtu de granulats en Chine.
Questions fréquentes
Une usine peut-elle produire plusieurs profils à la fois ?
Habituellement, chaque presse exécute un profil à la fois, de sorte qu’un changement de profil nécessite un changement d’outillage. C’est l’une des raisons pour lesquelles les commandes à profils mixtes exigent un planning de production réaliste.
Pourquoi le temps de durcissement influence-t-il les dates de livraison ?
Le système de revêtement nécessite une durée définie à une température définie. Le débit de la ligne est donc limité par le four autant que par la presse, ce qui explique pourquoi les capacités annoncées doivent être vérifiées par rapport à la configuration réelle de la ligne.
Les paillettes de pierre sont-elles appliquées avant ou après le pressage ?
Après le pressage. L’application de granulats sur une tuile formée exige que la couche de base soit présente sur la surface finie ; la séquence est donc : pressage, préparation, revêtement, application des paillettes, durcissement.

Visitez www.fuode.com pour plus de détails.
— FUODE ROOFING —
Usine source de toiture en métal revêtu de pierre | Shandong, Chine
www.fuode.com | Visite d’usine et demandes d’échantillons bienvenues